
冲压件冲孔后出现孔口毛刺、翻边、披锋不均,怎样实现无毛刺精密冲孔效果?
来源:西诺巴模具 发布时间:2026-06-13 14:28:29 浏览次数:
冲压件冲孔后出现孔口毛刺、翻边、披锋不均,怎样实现无毛刺精密冲孔效果?
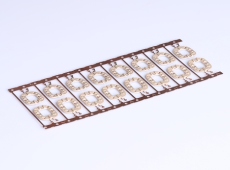
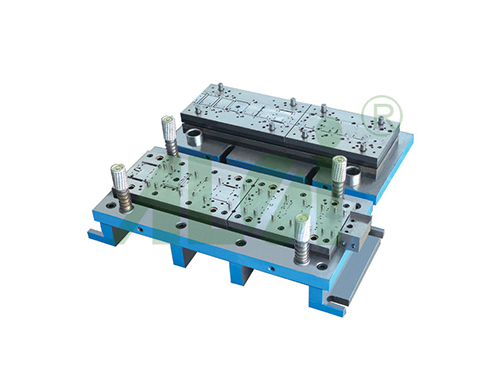
普通冲孔加工刀口粗糙、上下毛刺不均,需要大量人工打磨,不仅增加工时成本,还容易磨坏孔位精度与工件平整度。毛刺频发的核心原因是冲头磨损、模具间隙偏大、冲压速度不匹配。我们通过定期修磨刀口、匹配精准双边间隙、优化冲孔节奏,实现冲孔刀口平整、无翻边、无明显披锋,大幅减少后道打磨工序。
超薄钣金冲压容易产生压痕、凹点,如何保障薄板外观完整光洁?
0.2mm–0.8mm超薄钣金刚性极低,压料稍重就会出现压痕、凹陷,压料过轻又会导致工件变形、走位,量产很难把控外观与精度。针对薄板特性采用软性防护压料、均匀分压成型、无尘冲压作业,杜绝模具铁屑、杂质压伤工件表面,让薄板冲压平整无痕、外观洁净。
同类文章排行
- 五金冲压模具间隙的几种常用方法以及特点
- 五金冲压件加工 | 五金冲压件常见的四种冲压加工工艺
- 冲压模具的日常检修维护工作都有哪些方面?
- 合肥五金冲压加工的工艺流程是什么?
- 五金冲压件出现单边毛刺是什么原因?
- 高晶拉丝模具-高晶模具
- 西诺巴分享: 数控全自动连续拉伸成型柔性生产线
- 昆山西诺巴分享:中秋节的习俗都有哪些?
- 高速冲床容易坏吗?冲床使用年限及日常故障排除方法
- 各种发动机托盘生产、组装、调试

